Вступ
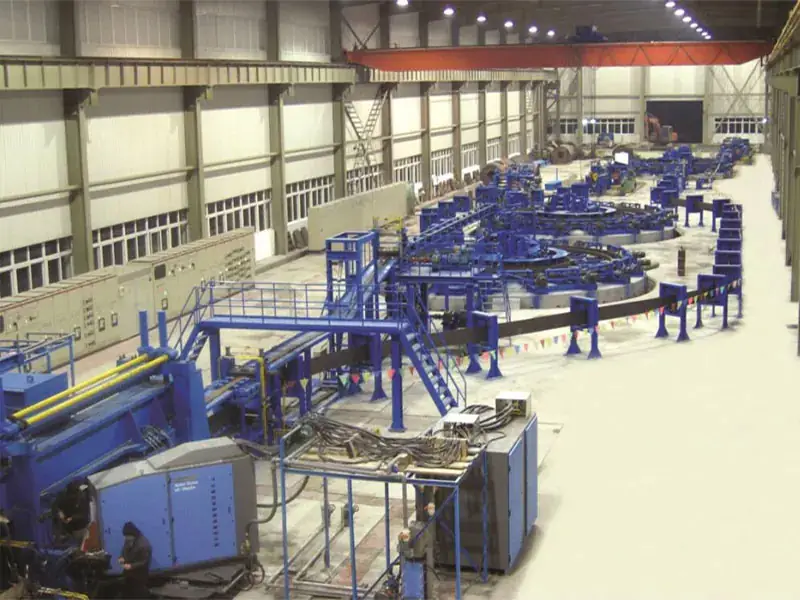
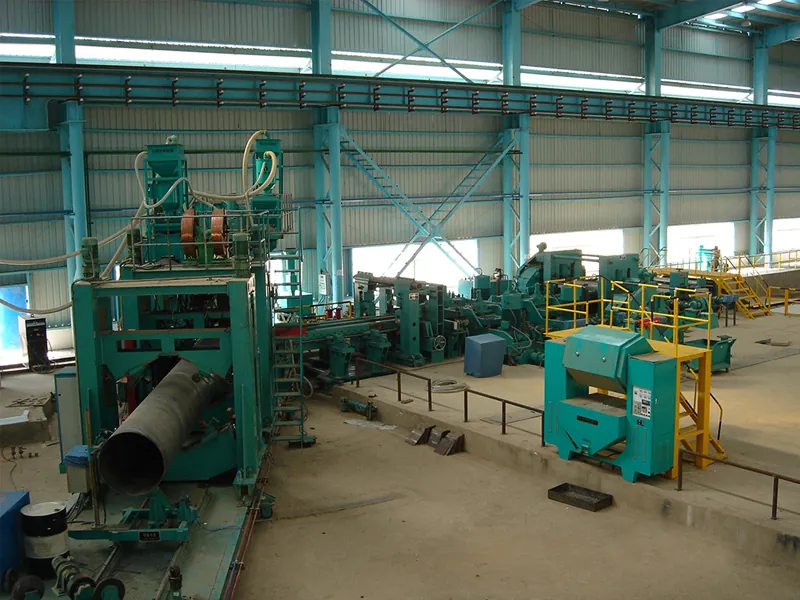
Всі високоміцні сталеві труби великого діаметра для великих інфраструктурних проектів починаються однаково: у вигляді плоскої сталевої котушки, що подається втрубозварювальна лінія SSAW. Це обладнання, також відоме як машина для виробництва спіральношовних труб або лінія з виробництва спіральних труб, перетворює рулон на безперервну спірально-зварювальну трубу під флюсом з постійною структурною цілісністю.
Ці труби широко використовуються в транспортуванні нафти та газу, муніципальних системах водопостачання та будівництві фундаментів. У цій статті розглядається, як працює виробнича лінія, технічні особливості, що її виділяють, та сфери застосування, в яких вона приносить найбільшу користь.
Що таке лінія з виробництва спіральношовних труб (SSAW)?
Лінія з виробництва спіральношовних труб є безперервною виробничою системою, призначеною для надання сталевої смузі циліндричної форми і постійного з'єднання шва за допомогою дугового зварювання під флюсом. За своєю суттю, машина для формування спіральних труб подає вирівняну смугу з підготовленими кромками під точно заданим кутом, проводячи її через ряд формувальних валків, які поступово згинають матеріал у спіральну трубку. Відразу після цього внутрішні та зовнішні пристрої для зварювання під флюсом наносять метал зварного шва під захисний шар флюсу, створюючи спіральний шов з повним проваром. Результатом є трубозварювальна лінія з виробництва спіральношовних труб здатний виробляти труби з постійною точністю розмірів та цілісністю зварних швів на одній безперервній виробничій лінії.

Ключові особливості та переваги
Повне покриття діаметра від Φ219 мм до Φ3000 мм
Модельний ряд трубозварювальних ліній для виробництва спіральних труб охоплює широкий діапазон діаметрів, від 219 мм до 3,000 мм, що охоплюється кількома конфігураціями моделей, а не фіксованою установкою. Цей асортимент дозволяє виробникам задовольняти потреби муніципальних трубопроводів середнього розміру та надвеликих мереж транспортування нафти та газу в рамках однієї родини продуктів.
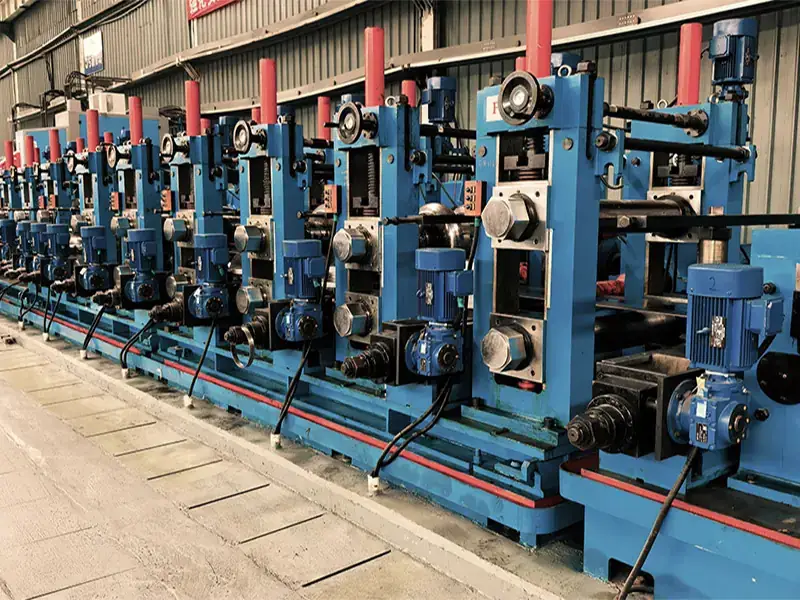
Стабільне спіральне формування сталевої смуги з використанням тривалкової технології.
Стабільність формування досягається за рахунок тривалкового принципу згинання, вбудованого в машина для формування спіральних труб. У міру того, як смуга проходить через кілька наборів валків, вона поступово згинається по безперервній спіральній траєкторії. Оператори можуть точно налаштувати кут формування, щоб перемикатися між діаметрами труб, не змінюючи все налаштування інструменту, забезпечуючи суворий контроль відхилення від круглості навіть при обробці високоміцних марок API.
Надійне внутрішнє та зовнішнє дугове зварювання під флюсом та багатоетапні випробування зварних швів.
Подвійні пальники для зварювання під флюсом, розташовані всередині та зовні трубопроводу послідовно, часто у дводротовій конфігурації для більш високої швидкості наплавлення та більш гладких профілів зварного шва. Це негайно підтверджується автоматичним онлайн-ультразвуковим контролем, який сканує 100% довжини зварного шва, підкріпленим автономним контролем рентгенівським і повністю автоматичним гідростатичним тестером. Кожна трубка виходить із трубозварювальна лінія SSAW пройшовши багатошаровий контроль якості, що забезпечує як об'ємну цілісність, так і герметичність.
Висока автоматизація для зниження витрат на робочу силу та підвищення ефективності
Повністю інтегрована система PLC - зазвичай на базі Omron - у поєднанні з приводним блоком Eurotherm DC управляє всією лінією, від розмотування та фрезерування кромок до різання та остаточного контролю. Автоматизовані процеси, у тому числі безперервна ультразвукова дефектоскопія, зводять до мінімуму ручне втручання та забезпечують стабільний темп виробництва, що призводить до зниження витрат на робочу силу на тонну.
Повністю індивідуальна конфігурація лінії в залежності від специфікації та умов майданчика
Не кожен лінія з виробництва спіральних труб мають бути ідентичними. Устаткування спроектоване з урахуванням цільового асортименту продукції клієнта, річного обсягу виробництва та площі заводу. Компонування, потужність приводу (180-530 кВт встановлена потужність, масштабування залежно від розміру моделі) та допоміжні станції - все це адаптовано до потреб клієнта - від компактних майстерень для ліній меншого діаметра до моделей великого діаметра, що займають до 30 м × 180 м.
Ємність та технічні характеристики
Перш ніж остаточно визначитися з конфігурацією трубозварювальної лінії для виготовлення спіральних труб, покупці зазвичай перевіряють діапазон діаметрів, товщину стінок, сумісність змійовиків та встановлену потужність відповідно до обсягу свого проекту. У таблиці нижче наведено технічні характеристики даної трубозварювальної лінії з вуглецевої сталі.
| Параметр | Специфікація |
| Зовнішній діаметр | φ219 – φ3,000 мм |
| Товщина стіни | 3 – 25.4 мм |
| Довжина труби | 6 – 12.5 м |
| Ширина котушки | 400 – 2,000 мм |
| Маса рулону (т) | 10 - 40 т |
| Сумісні марки стали | Q235Б, Q355Б; API 5L Класи A, B, X42, X46, X52, X56, X60, X65, X70 |
| Річна потужність | 10,000 – 100,000 т/рік |
| Встановлена потужність | 180 – 530 кВт |
| Формування кута | 35 ° - 80 ° |
| Максимальний крок | 2,000 мм |
| Швидкість формування/зварювання | 0.5 – 2.0 м/хв |
| Система управління | Привід Omron PLC + Eurotherm DC |
| Стандартні інспекційні блоки | Автоматичний ультразвуковий контроль онлайн, рентгенівський контроль, повністю автоматичний гідростатичний тестер |
SSAW Виробничий процес: Від рулону до готової труби
Підготовка сировини - завантаження рулонів, розмотування, вирівнювання, різання та стикове зварювання
Котушкова машина позиціонує рулон смуги на розмотувач, після чого смуга проходить через багатовалковий правильний верстат для зняття внутрішніх напруг. Апарат для зварювання ножицями та стиковим зварюванням з'єднує кінець одного рулону з головкою іншого, забезпечуючи безперервний потік по всьому об'єму. трубозварювальна лінія з виробництва спіральношовних труб.
Обробка кромок і підготовка до формування - ротаційне різання, фрезерування кромок, машина, що подає, попередня гнучка і направляюча пластина
Краї смуги обрізаються шляхом ротаційного різання, або шляхом фрезерування кромок для досягнення точної ширини і чистої підготовки до зварювання. Притискні валки і машина, що подає, просувають смугу вперед з контрольованою швидкістю, а пристрій попереднього вигину і направляючі пластини створюють ідеальні умови входу, перш ніж смуга досягне формувальної кліті.
Спіральне формування та зварювання - формування, внутрішнє зварювання, зовнішнє зварювання, різання
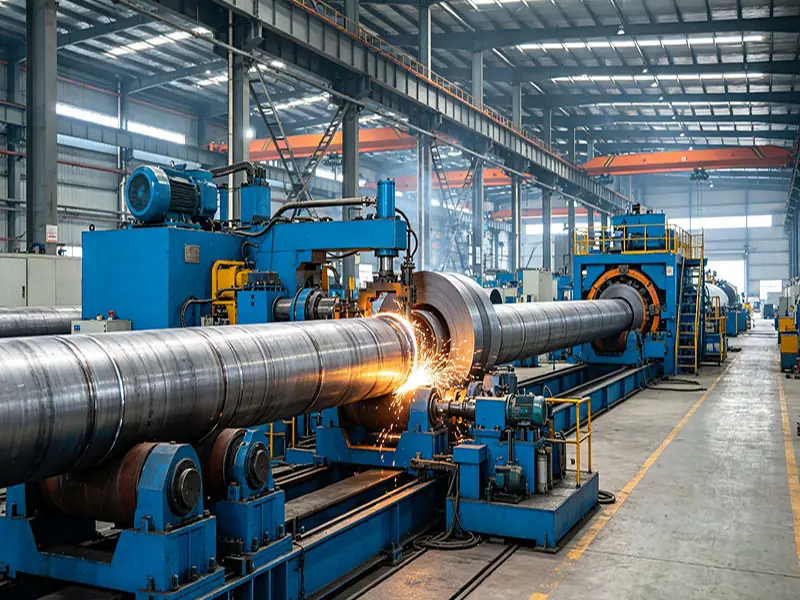
Усередині машина для формування спіральних трубсмуга згинається навколо комплекту тривалкових формувачів і подається під вибраним кутом формування. Внутрішня зварювальна головка наносить кореневий прохід, за якою відразу слідує зовнішня зварювальна головка. Потім обрізається труба по довжині перед переміщенням в зону контролю.
Ультразвуковий контроль та контроль якості в режимі онлайн - витягування, рентгенівський контроль, гідростатичний контроль
Розрізана труба витягується та переноситься в зону контролю. Він піддається ультразвуковому скануванню в режимі реального часу на наявність дефектів зварних швів, а потім телевізійному рентгенівському контролю для додаткової об'ємної перевірки. Гідростатичне випробування підвищує тиск у трубі до заданого рівня, відстежуючи будь-яке падіння тиску і створюючи запис випробувань, що відстежується.
Чистова обробка та зберігання — Торцева обробка та зняття фасок, UT, Маркування, Зберігання
Нарешті, автоматичний верстат для торцювання та зняття фаски точно обробляє обидва кінці труби, створюючи необхідну геометрію фаски для зварювання в польових умовах. Після остаточної ультразвукової перевірки та нанесення ідентифікаційних знаків готова труба транспортується на склад.
Основне обладнання та компоненти
Спіральна формувальна машина
Ґрунтуючись на принципі тривалкової згинання, він безперервно формує смугу в спіральну трубку, при цьому кут формування безпосередньо визначає діаметр готової труби.
Внутрішні та зовнішні апарати для дугового зварювання під флюсом
Системи подачі дроту подають присадний метал у зону дуги під зернистий шар флюсу. Дводротова конфігурація з подвійною дугою підвищує швидкість наплавлення та забезпечує гладкий та однорідний профіль валика.
Онлайн-автоматична система ультразвукового контролю
П'єзоелектричні перетворювачі генерують ультразвукові хвилі 0.5-15 МГц, які поширюються вздовж спірального зварного шва. Будь-яка тріщина, неповне проплавлення або пористість відображають сигнал, який система використовує для точного визначення та маркування дефекту в реальному часі, охоплюючи 100% зварного шва.
Повністю автоматичний гідростатичний тестер
Герметизує обидва кінці труби, наповнює трубу водою під високим тиском та утримує тиск протягом заданого часу, безперервно записуючи криві тиски, перевіряючи загальну герметичність та міцність труби.
Автоматична машина для торцевої обробки та зняття фасок
Режуча головка, що обертається, оснащена інструментами для торцювання і зняття фасок, одночасно обробляє обидва кінці труби, забезпечуючи плоскі торці і точні фаски зварних швів, що відповідають вимогам складання на місці.
Холодний розширювач кінця труби
Гідравлічна розширювальна головка входить у кінець труби і розширюється в радіальному напрямку, застосовуючи контрольовану холодну пластичну деформацію для зняття залишкової зварювальної напруги та забезпечення допуску на діаметр кінця в межах 2 мм, що значно підвищує геометричну точність.
Промислове застосування
Водне господарство та транспортна інфраструктура
Сектор водного господарства та транспортної інфраструктури включає такі галузі застосування, як пальові фундаменти мостів, гідравлічні напірні труби і трубопроводи для днопоглиблювальних робіт. У цих проектах проектування конструкцій спіральношовні труби є основним допоміжним матеріалом.
Трубопроводи для транспортування нафти та газу
Сектор транспортування нафти і газу являє собою найбільший ринок додатків длямашини для зварювання спіральношовних труб. У магістральних газопроводах труби SSAW використовуються приблизно 70% застосування, що робить їх основним матеріалом для труб у цьому сегменті.
Муніципальне водопостачання та інфраструктура
Труби SSAW займають значну частку 63% у муніципальних проектах транспортування води. Їхня економічна ефективність та можливість виробництва великих діаметрів роблять їх добре придатними для міських водопроводів, каналізаційних систем та дренажних водопропускних труб.
Промислові, нові енергетичні та структурні застосування
Зростання попиту спостерігається в транспортуванні хімічних рідин, фундаментних палях вітряних турбін і сталевих опорах будівель. Цей сегмент, хоч і менший, швидко розширюється в міру розширення інфраструктури відновлюваних джерел енергії.
Інженерні проблеми та рішення у виробництві труб SSAW
Формування дефектів: Запобігання скручування країв та зміщення швів
АОператор трубозварювальної лінії з виробництва спіральних труб спостерігав дефект «піднята кромка» вздовж шва, що утворювалося, що ускладнювало подальше приварювання кільцевого шва і збільшувало ризик пошкодження основного металу при внутрішньому шліфуванні зварного шва.
Проблема була вирішена шляхом оптимізації вузла попередньої згинання кромок смуги, підвищення точності обертального зсуву та налаштування кута формування відповідно до робочого вікна 45°-65°. Удосконалені вертикальні профілі валків допомогли стабілізувати переміщення смуги через секцію формування.
Після проведення цих коригувань дефект ефективно усунули, і нижній трубопровідний вузол повернувся до нормальної, стабільної роботи.
Проблеми якості зварювання: Усунення профілів сідлового та зварного шва у відповідь
Постійна «сідлоподібна» внутрішня увігнутість і зовнішня опуклість «риб'яча спина» призвели до надмірного посилення зварного шва, що призвело до концентрації напруги, збільшення втрат енергії накачування та проблем з нанесенням покриття.
Щоб вирішити цю проблему, інженери відрегулювали кути позиціонування та нахилу дроту як внутрішнього, так і зовнішнього зварювальних головок, точно налаштували вікно параметрів струму, напруги та швидкості переміщення, а також впровадили підготовку кромок з Х-подібними канавками для стін більшої товщини.
Завдяки цим заходам посилення зварного шва було нижче 2.5 мм і досягнуто плавного переходу між металом зварного шва і основним матеріалом.
Перевірка надійності: Досягнення 100% покриття зварного шва
Оскільки спіральний зварний шов значно довший, ніж у еквівалентної прямошовної труби, використання вибіркового ручного контролю призводить до високого ризику пропускання дефектів, таких як тріщини, пористість, включення шлаку або неспіввісність зварного шва.
Щоб пом'якшити цю проблему, на підприємстві реалізовано двоетапний процес попереднього чистового зварювання, який фізично відокремлює формування від зварювання, виключаючи перешкоди у процесі. Також було розгорнуто онлайн-систему автоматичного ультразвукового контролю для забезпечення покриття зварних швів 100% з автоматичним маркуванням підозрілих ділянок для подальшої ручної UT та рентгенівської перевірки.
Це призвело до створення контуру контролю якості, що повністю відстежується, з нульовою неконтрольованою довжиною зварного шва.
Сертифікати та стандарти якості
Стандарти трубної продукції
трубозварювальна лінія SSAW може виробляти труби, що повністю відповідають стандартам API 5L, GB9711-2011 та SY/T5037-2000, охоплюючи весь ланцюжок від специфікацій лінійних труб до загальних вимог до конструкційних труб.
Сертифікати додаткового обладнання
За запитом повний трубозварювальна лінія з виробництва спіральношовних труб може бути виготовлений та сертифікований відповідно до директив CE та систем управління якістю ISO 9001, що забезпечує безперешкодне визнання на ринках із суворою нормативною базою.
Відповідність електричних компонентів
Кожен основний електричний компонент – від модулів PLC до пускачів двигунів – проходить обов'язкову сертифікацію 3C, що забезпечує відповідність вимогам безпеки та електромагнітної сумісності.
Часті питання
Питання 1:Які характеристики труб може виробляти SSAW лінія?
А: Наш трубозварювальна лінія SSAW охоплює діаметри від φ219 мм до φ3,000 мм, товщину стінок від 3 мм до 25.4 мм та стандартну довжину від 6 м до 12.5 м. Рішення за індивідуальною довжиною доступні залежно від специфікацій проекту.
Питання 2:Які марки підтримуються?
А: Лінія легко обробляє вуглецеві сталі Q235B і Q355B, а також усю серію марок API 5L від A, B до X42, X46, X52, X56, X60, X65 і X70, що відповідають вимогам як до конструкцій, так і трубопроводів високого тиску.
Питання 3:Яке допоміжне обладнання входить до складу лінії?
А: Повний лінія з виробництва спіральних труб включає розмотувачі, правильні пристрої, пристрої підготовки кромок (ротаційні ножиці або кромкофрезерні верстати), машину для подачі щипкових валків, машину для формування спіралі, внутрішні та зовнішні апарати для зварювання під флюсом, системи подачі та відновлення флюсу, онлайн/оффлайн ультразвукові тестери торцевої обробки та зняття фаски, розширювач кінців труб та конвеєрні валкові столи з антикорозійним обладнанням за необхідності.
Питання 4:Яка післяпродажна підтримка надається?
А: Ми відправляємо досвідчених технічних фахівців на об'єкт замовника для шеф-монтажу, пусконалагоджувальних робіт та пробного виробництва. Комплексне навчання охоплює експлуатацію машини, щоденне технічне обслуговування та протоколи безпеки. На кожну лінію поширюється 12-місячна гарантія на всю машину, а також постійна технічна підтримка, послуги по оновленню та довічне обслуговування, що забезпечує спірально-трубозварювальна лінія залишається продуктивним протягом усього свого життєвого циклу.
Висновок
Від нафтових та газових артерій до водопроводів під міськими вулицями. Китайська трубозварювальна лінія з виробництва спіральношовних труб перетворилася на високоавтоматизоване, високоточне рішення, яке йде в ногу з зростаючими світовими потребами в інфраструктурі. Його здатність охоплювати діаметри від 219 мм до 3,000 мм, забезпечувати стабільне формування та надійне зварювання, а також інтегрувати комплексний онлайн-контроль. Лінія з виробництва спіральношовних труб розумна та довгострокова інвестиція. Для будь-якого підприємства, метою якого є великомасштабне виробництво спіральношовних труб великого діаметра, вирішальним першим кроком є вибір конфігурованої, що відповідає стандартам і лінії, що повністю підтримується.