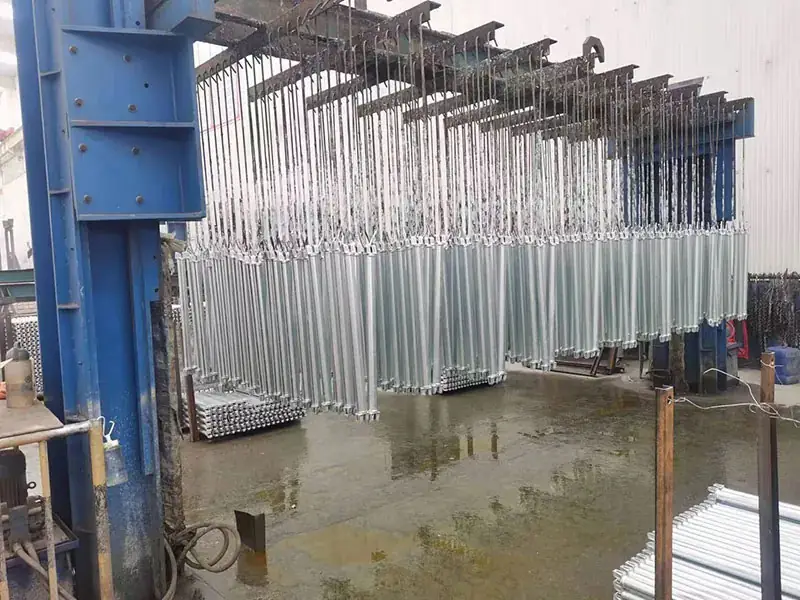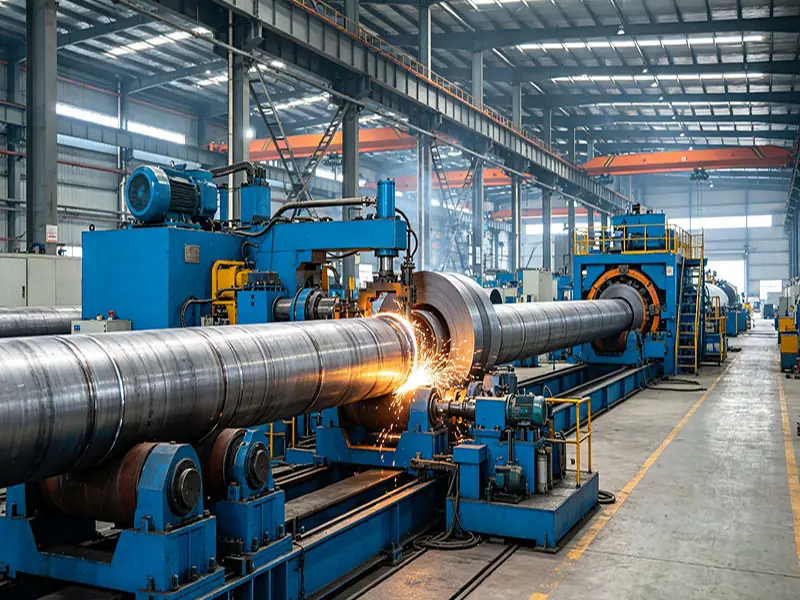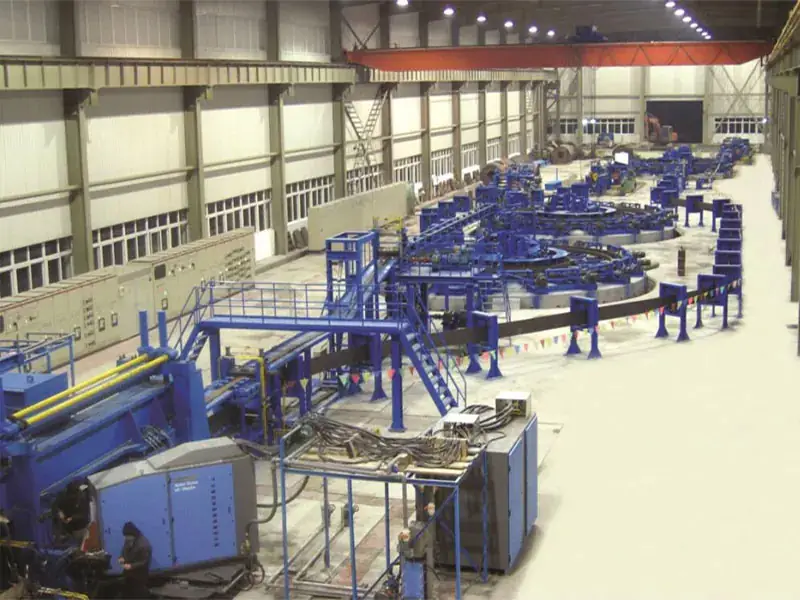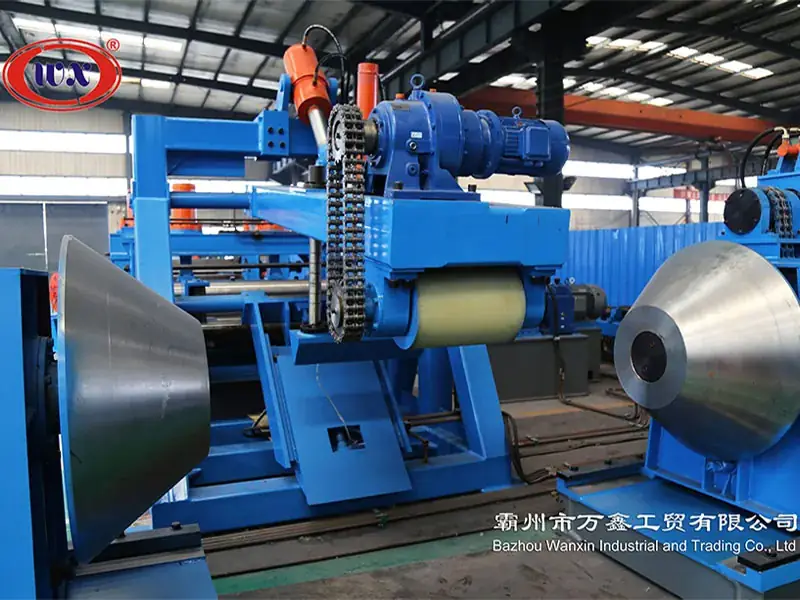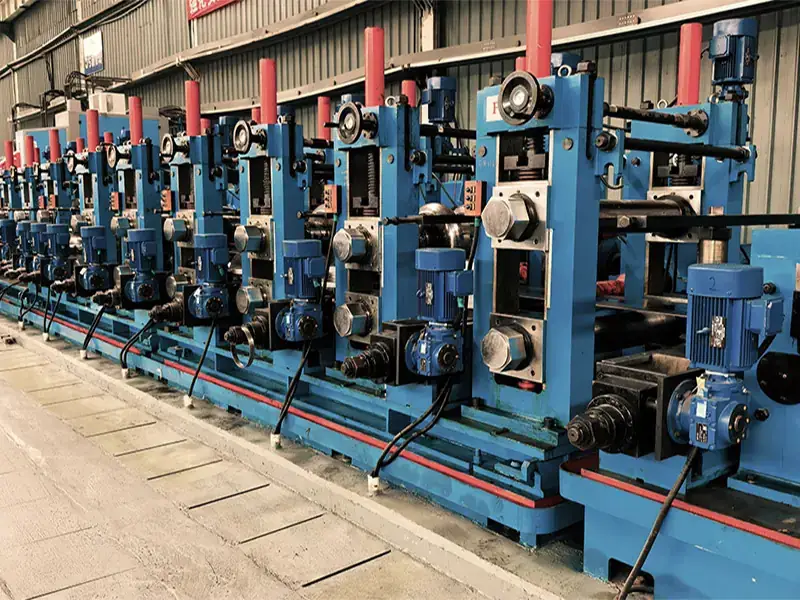
Чимало виробників сталевих труб стикаються з однією і тією ж дилемою при розширенні виробничих потужностей: чи слід їм інвестувати в трубозварювальну лінію ERW114, ERW165 або ERW219? Яка фактична вихідна потужність їм справді потрібна? Чи гнучка система формування додаткових інвестицій?
Вибір невідповідного стану призведе до низького завантаження потужностей, тривалих простоїв при зміні типорозміру та непотрібних експлуатаційних витрат. Навпаки, правильно налаштованийтрубозварювальна лінія ERWможе радикально підвищити ефективність виробництва та скоротити термін окупності інвестицій.
У цьому посібнику докладно описується, як оцінити технічні характеристики, виробничі потужності, технологію формування, системи контролю якості та рентабельність інвестицій.трубозварювальні лінії ERW, допомагаючи покупцям приймати обґрунтовані рішення щодо купівлі.
Що таке трубозварювальна лінія ERW і як вона працює?
Перш ніж заглиблюватись у критерії відбору, важливо уточнити, що такетрубозварювальна лінія ERWі як її основна технологія впливає якість готових труб.
Основна виробнича лінія: Від рулонної сталі до готової труби
ERW (Електрозварювання опором) Високочастотна трубозварювальна лінія є комплексним промисловим комплектом обладнання, який безперервно переробляє рулони гарячекатаної або холоднокатаної сталі в прямошовні зварні труби. Типовий виробничий процес включає:
- Розмотування та правка. Рулони стали розмотуються та проходять через правильні пристрої для усунення вигину та внутрішньої напруги.
- Формування - смугова сталь поступово розкочується у відкриту трубчасту форму за допомогою декількох формувальних валків.
- Високочастотне зварювання. Краї заготовки відкритої труби нагріваються до температури кування високочастотним струмом, потім екструдуються притискними валками для утворення безперервного зварного шва.
- Калібрування та випрямлення: зварні труби проходять через валки, що калібрують, для досягнення остаточної точності розмірів.
- Різання. Безперервні труби ріжуться на фіксовану довжину за допомогою пилки або летких ножиць.
Уся виробнича лінія високоавтоматизована. Сучасні заводи інтегрують системи управління PLC, обладнання для онлайн-контролю та функції реєстрації даних для забезпечення повної простежуваності всього виробничого процесу.

Чому високочастотне зварювання має вирішальне значення для якості труб
Метод зварювання є вирішальним чинником, що визначає якість труб. Високочастотне зварювання генерує тепло безпосередньо на краях смуги за рахунок опору, утворюючи ковану сполуку без присадкового металу. При оптимізованих налаштуваннях параметрів міцність зварного шва може досягати щонайменше 93% міцності основного металу – це основна причина, через яку високоякісні труби ERW можуть замінити безшовні труби у багатьох вимогливих застосуваннях.
Зони зварного шва не повинні мати непроварів, пористості, надмірних задирок та інших дефектів. Виробники, що заслуговують на довіру, перевіряють цілісність зварних швів за допомогою різних методів випробувань, включаючи гідростатичні випробування, ультразвуковий або вихрострумовий контроль.
Виберіть модель стану на основі технічних характеристик вашої цільової труби
Відправною точкою вибору табору є фундаментальне питання: який зовнішній діаметр труб ви збираєтеся виробляти?
Повна серія трубозварювальних ліній ERW охоплює зовнішні діаметри від Φ10 мм до Φ660 мм та товщину стінок від 0.5 мм до 25.4 мм. У цьому діапазоні стани класифікуються за оптимальним діаметром і товщиною стінок.
Прецизійні трубозварювальні лінії малого діаметра
Для масового виробництва труб малого діаметра, що вимагає суворого контролю допусків розмірів, найкращим вибором є ERW32, ERW50 та ERW76:
| Модель | Діапазон труб (мм) | Швидкість формування (м/хв) | Товщина стінки (мм) |
| ERW32 | Φ10–Φ32 | 100–150 | 0.5–3.0 |
| ERW50 | Φ20–Φ50 | 90–140 | 1.0–3.0 |
| ERW76 | Φ42–Φ76 | 80–120 | 1.0-3.75 |
Цімашини для виготовлення трубоквіддавайте пріоритет швидкості та точності: швидкість формування досягає 150 м/хв, а допуск на зовнішній діаметр контролюється в межах ±0.03 мм. Вони ідеально підходять для виготовлення меблевих трубок та компонентів автомобільних конструкцій, а також для галузей промисловості із суворими вимогами до чистоти поверхні та сталості розмірів.
трубозварювальні лінії середнього діаметра загального призначення
Серія від ERW89 до ERW219 охоплює найпоширеніші розміри труб, що використовуються у будівництві, комунальних роботах та загальній інфраструктурі:
Модель Діапазон труб (мм) Швидкість формування (м/хв) Товщина стінки (мм) ERW89 Φ48–Φ89 70–110 1.5–4.0 ERW114 Φ50-Φ114 60–100 3.0–5.0 ERW165 Φ60–Φ165 50–80 3.0–6.0 ERW219 Φ114–Φ219 40–70 4.0–8.0
Ці моделі забезпечують оптимальний баланс між продуктивністю та гнучкістю, а час зміни розміру становить лише 30 хвилин. Це життєво важлива перевага для виробників, які опрацьовують замовлення з кількома специфікаціями.
трубозварювальні лінії з виробництва товстостінних труб великого діаметру
Серії від ERW273 до ERW660 забезпечують достатню потужність та стабільність для застосування з товстими стінками великого діаметру, таких як нафто- та газопроводи, колони з конструкційної сталі та морські платформи:
Модель Діапазон труб (мм) Швидкість формування (м/хв) Товщина стінки (мм) ERW273 Φ165–Φ273 10–30 4.0–12.7 ERW325 Φ165–Φ325 8–25 4.0–14.0 ERW426 Φ219–Φ426 8–20 4.0–16.0 ERW508 Φ219–Φ508 8–20 4.0–20.0 ERW610 Φ219–Φ610 8–20 4.0–22.0 ERW630 Φ273–Φ630 6–20 6.0–25.4 ERW660 Φ273–Φ660 6–20 6.0–25.4
Ці великі стани працюють на нижчих швидкостях формування (6–30 м/хв, щоб гарантувати повне проварювання зварного шва та стабільність розмірів товстостінних матеріалів — необхідний компроміс для труб, що відповідають суворим стандартам, таким як API 5L.
Чи завжди вища швидкість формування краще?
Ні. Це одна з найпоширеніших помилок при виборі обладнання.
Швидкість формування повинна відповідати діаметру труби, товщині стінки, марці матеріалу та конкретним параметрам зварювання. Вихід стану за межі оптимального діапазону швидкостей даного продукту призведе до дефектів зварних швів, відхилень розмірів і збільшення витрат на технічне обслуговування.
Застосовуються чіткі фундаментальні правила:
- Тонкостінні труби малого діаметра (≤Φ50 мм, товщина стінки ≤2 мм): 80–150 м/хв для масового виробництва
- Труби середнього діаметра із середніми стінками (Φ50–Φ219 мм, товщина стінки 2–8 мм): 40–110 м/хв балансування продуктивності та якості зварювання
- Товстостінні труби великого діаметру (≥Φ219 мм, товщина стінки ≥8 мм): 6–30 м/хв для забезпечення повного проварювання зварного шва та стабільних розмірів.
Вибирайте швидкість, що підходить для вашого асортименту продукції, а не просто женіться за максимальним значенням, вказаним у технічних характеристиках.
Ключові показники продуктивності, які необхідно оцінити перед покупкою
Крім базового охоплення вимірювань, п'ять основних показників ефективності відрізняють китайців найвищого рівня.трубозварювальні лінії ERWвід звичайного устаткування.
Точність розмірів: Допуск ОД
Точність необхідна, особливо для автовиробників, меблів або сертифікованих за API трубопровідних проектів. Високопродуктивні стани забезпечують:
- Допуск зовнішнього діаметра: ±0.1 мм, калібрується в реальному часі за допомогою онлайн лазерних вимірювачів діаметра.
Ці допуски відповідають вимогам ISO 9001 або перевищують їх і є обов'язковими для труб, що відповідають суворим стандартам контролю, включаючи ASTM і API.
Коефіцієнт міцності зварного шва
Коефіцієнт міцності зварного шва – відношення міцності зварного шва до міцності основного металу – є остаточним показником якості зварювання. Провідні виробники трубозварювальних ліній ERW забезпечують коефіцієнт ≥0.93, що означає, що міцність зварного шва досягає мінімуму 93% основного металу. Цей поріг дозволяє трубам ERW замінити безшовні труби для численних конструкцій та конструкцій, що працюють під тиском.
Потужність на тонну сталі
Енергоефективність безпосередньо впливає на операційні витрати та викиди вуглекислого газу. Сучасні заводи, оснащені високочастотними твердотілими інверторами IGBT, споживають 45-65 кВтг на тонну готової сталі, скорочуючи споживання енергії на 23% в порівнянні з традиційними моделями з вакуумними лампами. Для середнього заводу з річною продуктивністю 100 000 тонн ця єдина модернізація може заощадити понад 2,8 мільйона юанів витрат на електроенергію на рік.
Ефективність зміни розміру
Ефективність переналагодження означає час простою, необхідне перемикання виробництва між трубами різних розмірів — показник, який часто недооцінюють покупці B2B.
Звичайні прокатні стани вимагають повної заміни валків при кожній зміні розміру, що призводить до простою 8 годин або довше. Сучасні гнучкі системи формування використовують технологію цифрового позиціонування; Оператори просто вводять параметри на консоль управління для автоматичного регулювання зазору між валками, скорочуючи час переналагодження до 30 хвилин і підвищуючи ефективність більш ніж на 90%.
Ця можливість безпосередньо визначає завантаження виробничих ліній та загальну прибутковість виробників, які обслуговують ринки, що характеризуються дрібносерійними замовленнями з безліччю специфікацій, такі як будівництво та муніципальне будівництво.
Відповідність та сертифікати: Товари для перевірки у постачальників
Дотримання вимог є обов'язковим; це обов'язкова вимога до продажу труб B2B. Перш ніж купувати будь-якітрубозварювальна лінія ERW, переконайтеся, що обладнання (та його виробник) має такі сертифікати.
Стандарти механічної безпеки
- CE 2006/42/EC – Директива ЄС з машинного обладнання, обов'язкова для обладнання, яке експортується до Європейського Союзу.
- UL/CSA – сертифікація електробезпеки Північної Америки.
Ці акредитації підтверджують, що електричні системи заводу, захисні огородження та механізми аварійної зупинки відповідають міжнародно визнаним стандартам безпеки.
Система управління якістю
Сертифікація ISO 9001:2015 підтверджує, що виробник підтримує документовану систему управління якістю, що охоплює проектування, виробництво, перевірку та післяпродажне обслуговування — базову кваліфікацію, яку мають мати всі постачальники з гарною репутацією.
Стандарти кінцевої продукції для цільових ринків
Виробнича потужність заводу повинна відповідати стандартам, необхідним вашими клієнтами:
- API 5L – Стандарт для труб трубопроводів нафти та газу.
- ASTM A53/A36 – стандарти США для труб із вуглецевої сталі та конструкційної сталі.
- EN 10219 – Європейський стандарт на конструкційні порожнисті профілі.
- JIS G3444 – японський стандарт для зварних труб із вуглецевої сталі загального призначення.
- GB/T 3091 – китайський стандарт для зварних труб муніципального та загального призначення.
Якщо цільові ринки вимагають відповідності вимогам API 5L або ASME B31.3, переконайтеся, що постачальник має відповідні послужні списки проектів і постачає все необхідне інспекційне обладнання.
Стандарти перевірки
Випробувальне обладнання заводу має забезпечувати відповідність:
- ASTM E570 - Стандартна методика вихрострумових випробувань труб з феромагнітної сталі.
- API 1104 – Стандарт для зварювання трубопроводів та супутніх об'єктів.
- ANSI/ASME B31.3 – Стандарт технологічних трубопроводів
Інтегровані вихрострумові випробування в режимі онлайн, гідростатичні випробування та ультразвуковий контроль необхідні для перевірки цілісності зварних швів та досягнення бездефектного виробництва, необхідного клієнтами високого класу.
Промислові програми: Яка модель стану підходить для вашого сектора?
Різні галузі пред'являють різні вимоги до якості труб, продуктивності та гнучкості виробництва. Нижче наведено рекомендації щодо вибору стану з урахуванням вашого кінцевого ринку.
Виробництво меблів та автомобільних компонентів
У цих галузях потрібні прецизійні труби малого діаметра із чудовою чистотою поверхні та жорсткими допусками. ERW32, ERW50 та ERW76 є основними варіантами, забезпечуючи швидкість формування 80–150 м/хв та допуск на зовнішній діаметр ±0.03 мм — ідеально підходить для каркасів стільців, автомобільних конструктивних деталей та обладнання для фітнесу.
Будівництво та муніципальна інфраструктура
Будівельні та муніципальні проекти зазвичай вимагають труб середнього діаметра, що охоплюють широкий діапазон розмірів, часто у невеликих партіях. У цьому плані чудові серії від ERW89 до ERW219. Їх гнучкі системи формування забезпечують швидку зміну формату зі швидкістю формування 40–110 м/хв, балансуючи продуктивність та адаптуючись до різноманітних вимог замовлень.
Нафта, газ та конструкційна сталь
Для енергетичних та важких будівельних робіт підходять лише серії від ERW273 до ERW660. Ці стани обробляють стінки завтовшки до 25.4 мм і виробляють труби, що відповідають строгим API 5L, ASTM та іншим стандартам. Швидкість формування навмисно обмежена значенням 6–30 м/хв, щоб гарантувати якість зварювання товстостінних та високоміцних матеріалів.
Тематичне дослідження: Проект муніципального водопроводу
Для великого проекту державного водопостачання знадобилися сталеві труби розміром Φ114-Φ219 мм з товщиною стінок 4-8 мм з різними характеристиками і жорсткими графіками поставок. Звичайні безшовні труби вимагали надмірних витрат і недостатньої продуктивності, тоді як трубозварювальні лінії з виробництва стандартних зварних труб не справлялися з частою зміною розмірів.
Рішення
Встановити одну трубозварювальну лінію ERW219 для гнучкого формування труб середнього діаметра, оснащену:
- Система цифрового формування без рулонів (час переналагодження 3 годин у порівнянні з в середньому по галузі 8 годин)
- Лазерний вимір діаметра в режимі онлайн та вихрострумовий контроль
- Повна відповідність стандартам муніципальних трубопроводів GB/T 3091
Результати проекту
Річна потужність заводу складає 100 000 тонн 120 000 тонн труб. Витрати на труби були знижені на 22% порівняно з безшовними альтернативами, цикли постачання скоротилися вдвічі, вихід готової продукції сягнув 99.97% і при прийнятті проекту не було зафіксовано жодних проблем з якістю.
Як розрахувати окупність інвестицій перед інвестуванням у трубозварювальну лінію ERW
Закупівлі капітального обладнання такого масштабу потребують чіткого аналізу рентабельності інвестицій. Нижче наведено схему розрахунку з використанням моделі ERW114 (Φ50–Φ114 мм, швидкість 60–100 м/хв, річна проектна потужність 80000 тонн) як приклад.
Виробнича потужність та вартість випуску
За фактичного коефіцієнта використання потужностей 90% річний обсяг виробництва сягає 90,000 тонн. Виходячи із середнього валового прибутку в галузі 80 юанів на тонну сталі, річний валовий прибуток становить 7,2 мільйона юанів.
Економія енергії та робочої сили
- Енергія: Споживання електроенергії на тонну сталі знизилося приблизно на 35 кВтг порівняно з традиційними станами. За ціною промислової електроенергії 0,6 юаня/кВтч річна економія електроенергії сягає 2,835 мільйона юанів.
- Праця: Повністю автоматизоване управління скорочує потребу у персоналі операторів 6 проти звичайними лініями. За середньої річної зарплати 80 000 юанів одного співробітника річна економія праці дорівнює 480 000 юанів.
Скорочення відходів сировини
Високоточні системи формування скорочують втрати сировини із традиційного 1.5% до 0.8%. За річного обсягу виробництва 90,000 тонн щорічно економиться 630 тонн сталевих рулонів. За середньої ціни рулонної сталі 4 000 юанів за тонну, річна економія витрат на сировину становить 2,52 мільйона юанів.
Очікуваний період окупності статичних інвестицій
Загальні інвестиції обладнання для цієї конфігурації: 12 мільйонів юанів. Загальний річний сукупний прибуток: 13,035 мільйона юанів (валовий прибуток + економія енергії + економія праці + економія сировини). Статичний термін окупності: приблизно 11.05 місяців набагато краще, ніж у середньому по галузі за 2 роки.
Примітка: Фактичний термін окупності залежатиме від місцевих цін на електроенергію, витрат на робочу силу, цін на сталь та валового прибутку на тонну, яка буде досягнута на вашому цільовому ринку. Вважайте це шаблоном розрахунку, а чи не гарантією продуктивності.
Покроковий контрольний перелік вибору для покупців B2B
При переході від дослідження ринку до складання списку постачальників дотримуйтесь цього структурованого робочого процесу.
Крок 1: Уточніть основні вимоги до специфікації
Документування ключових виробничих вимог:
- Цільовий діапазон зовнішнього діаметра та товщини стінки труб
- Марки сталі, що підлягають обробці
- Цільовий річний обсяг виробництва (тонни)
- Цільові галузі та обов'язкові стандарти відповідності (API 5L, ASTM] тощо)
Крок 2: Моделі станов-кандидатів у шорт-листі
Використовуйте повну таблицю вибору моделей, щоб відфільтрувати 2–3 моделі станів, які відповідають вашому розмірному діапазону. Порівняйте такі критерії:
- Чи відповідає швидкість формування вашого цільового показника продуктивності
- Встановлена потужність та займана площа
- Вартість початкових капітальних вкладень
Крок 3: Перевірка кваліфікації постачальника та послужного списку проекту
Запитайте та підтвердьте підтверджуючі документи:
- Сертифікати ISO 9001:2015 та CE
- Відгуки клієнтів про ідентичні або схожі моделі станів
- Фактичні виробничі дані від довідкових клієнтів (завантаження потужностей, відсоток шлюбу, коефіцієнт експлуатації обладнання)
Крок 4: Налаштуйте технічну конфігурацію
Співпрацювати з постачальниками для доопрацювання індивідуальних налаштувань:
- Конструкція ділянки формування (розташування валків, кількість формувальних клітей)
- Зварювальна система (номінальна потужність, частота, система охолодження)
- Комплекс контролю та випробувань (вихрострумовий, ультразвуковий, гідростатичний контроль)
- Система автоматизації та реєстрації виробничих даних
Крок 5: Розрахувати рентабельність інвестицій
Застосуйте описану вище структуру рентабельності інвестицій із параметрами, специфічними для вашого сайту:
- Місцева електрика та витрати на робочу силу
- Закупівельні ціни на сталь та очікуваний відсоток брухту
- Цільовий валовий прибуток на тонну
- Фінансові витрати (якщо можна застосувати)
Часті питання
Питання 1:Як вибрати правильну модель трубозварювальної лінії ERW в залежності від розмірів труб?
А: Підберіть зовнішній діаметр і товщину стінок до повного модельного ряду:
- Φ10–Φ76 мм, товщина стінки 0.5–3.75 мм: ERW32/50/76 (прецизійні стани малого діаметра, 80–150 м/хв)
- Φ48–Φ219 мм, товщина стінки 1.5–8 мм: ERW89/114/165/219 (стани загального призначення середнього діаметру, 40–110 м/хв)
- Φ165–Φ660 мм, товщина стінки 4–25.4 мм: від ERW273 до ERW660 (стани для товстостінних труб великого діаметру, 6–30 м/хв)
Питання 2:Чи завжди вища швидкість формування краще?
А: Необов'язково. Швидкість повинна відповідати характеристикам продукту. Тонкостінні трубки малого діаметра можуть працювати зі швидкістю 80-150 м/хв; Для товстостінних труб великого діаметра потрібні нижчі швидкості (6–30 м/хв, щоб забезпечити повне проварювання зварного шва та стабільність розмірів).
Питання 3:Чому ефективність зміни розміру важлива для покупців B2B?
А: Ефективність переналагодження вимірює час і витрати, необхідні зміни розміру труб — основний показник, що оцінює гнучкість виробництва заводу. Традиційні стани вимагають понад 8 годин простою заміни валків; сучасні гнучкі системи формування скорочують час переналагодження до 30 хвилин. Якщо ваша компанія обслуговує ринки з дрібносерійними замовленнями різних специфікацій (будівництво, муніципальне будівництво, загальна переробка), ця можливість впливає на завантаження потужностей і загальну прибутковість.
Питання 4:Як перевірити якість зварного шва на відповідність чинним стандартам?
А: Перевірка якості зварного шва потребує комбінованого режиму випробувань:
- Візуальний огляд: Рівномірний зварний шов без пор та тріщин, посилення зварного шва контролюється в межах 0.5–1.5 мм
- Механічні випробування продуктивності: Межа міцності на розтягування та плинність відповідають вимогам до основного металу, коефіцієнт міцності зварного шва ≥0.93
- Неруйнівний контроль: Вихрострумовий контроль (ASTM E570) або ультразвуковий контроль
- Гідростатичне випробування: Під тиском у 1.5 разів розрахунковий тиск без витоків або деформації під тиском утримання.
Питання 5:Який типовий термін окупності трубозварювальної лінії ERW?
А: Середній показник у галузі варіюється від 1 до 3 років. Високоефективні стани для гнучкого формування можуть забезпечити окупність протягом 8-12 місяців за сприятливих умов експлуатації. Ключові змінні, що впливають, включають завантаження потужностей, витрати на енергію і робочу силу, вихід сировини і валовий прибуток на тонну готової труби.
Висновок: Виберіть правильного ERW виробника трубозварювальної лінії
Покупкатрубозварювальна лінія ERWне є товарною угодою. Добре підібраний завод, розмір якого відповідає вашому асортименту продукції, оснащений необхідними системами автоматизації та контролю та підтримуваний сертифікованим виробником, виступатиме як центр прибутку, приносячи стабільний прибуток протягом десятиліть. Невідповідний завод стане тягарем з технічного обслуговування, джерелом ризиків для якості та конкурентним недоліком.
Використовуйте концепції, описані в цьому посібнику, для оцінки технічних специфікацій, перевірки відповідності стандартам та розрахунку рентабельності інвестицій, а також ставте цільові питання кожному постачальнику, включеному до короткого списку. Початкові витрати на комплексну перевірку незначні, порівняно з фінансовими втратами, що виникають через неправильне інвестування в обладнання.
Якщо вам потрібні індивідуальні схеми вибору моделі, оптимізація технічної конфігурації або детальні прогнози окупності інвестицій з урахуванням ваших унікальних виробничих вимог, зв'яжіться з нашою технічною командою для отримання професійних консультаційних послуг.